W skrócie
Nadaj numer każdej części i wykonaj zdjęcia stanu wejściowego.
Opisz materiał, zabrudzenie, cel i późniejszy proces.
Potwierdź demontaż wyposażenia oraz listę punktów maskowania.
Elementy silnika do szkiełkowania powinny trafić jako jednoznacznie zidentyfikowane, rozebrane i odtłuszczone części z opisanym celem obróbki. Nie każdy element i nie każda powierzchnia nadaje się do kontaktu ze ścierniwem. Kanały olejowe, gniazda, łożyska, uszczelnienia, powierzchnie współpracujące i wnętrza wymagają decyzji wykonawcy oraz osoby odpowiedzialnej za remont.
Największym ryzykiem nie jest sam wygląd powierzchni, lecz pozostawienie medium w miejscu, z którego później trafi do układu. Dlatego przygotowanie obejmuje demontaż, mapę obszarów chronionych, maskowanie uzgodnione z wykonawcą, czyszczenie po obróbce i kontrolę drożności. Poradnik nie zastępuje instrukcji naprawy konkretnego silnika ani technologii zakładu.
Ustal cel obróbki i listę części dopuszczonych do oceny
Zapisz, czy celem jest usunięcie osadu, korozji, starej powłoki, przygotowanie do wykończenia czy poprawa wyglądu zewnętrznego. Inny cel może wymagać innego medium, ciśnienia, odległości i wykończenia. Nie używaj słowa „odnowić” bez opisania, jaki stan ma zostać osiągnięty i które powierzchnie pozostają funkcjonalne.
Przygotuj listę części z numerami i materiałem, jeśli jest znany. Oddziel pokrywy, obudowy i elementy zewnętrzne od części precyzyjnych. Jeśli nie potrafisz zidentyfikować stopu albo wcześniejszej powłoki, poinformuj wykonawcę. Próba na niewidocznym fragmencie może być potrzebna przed przyjęciem pełnego zakresu.
Nie wysyłaj kompletnego, złożonego silnika z oczekiwaniem, że warsztat sam wybierze obszary bez pełnej dokumentacji. Zakres szkiełkowania elementów silnika zależy od materiału, zabrudzeń, uszczelnień, kanałów i celu renowacji. Użyj listy przeciwwskazań do rozmowy, a decyzję potwierdź dla każdej części.
Jeśli element jest uszkodzony, pęknięty albo ma być później mierzony, skonsultuj kolejność z osobą prowadzącą remont. Obróbka może ujawnić defekt, ale nie powinna usuwać śladów potrzebnych do diagnozy bez uzgodnienia. Zrób zdjęcia stanu wejściowego oraz oznacz miejsca istotne dla oceny.
Rozbierz część i usuń wyposażenie wrażliwe na medium
Usuń łożyska, uszczelniacze, uszczelki, czujniki, przewody, elementy elektryczne, tworzywa i inne części, których nie obejmuje zlecenie. Demontaż powinien wykonać ktoś znający dany zespół i kolejność montażu. Nie wybijaj elementu tylko po to, aby przyspieszyć przygotowanie. Uszkodzenie gniazda może kosztować więcej niż cała obróbka.
Zaślepki technologiczne i korki potraktuj świadomie. Część z nich trzeba usunąć, aby później oczyścić kanał, a inne mogą być elementem procesu zabezpieczenia. Ustal to z wykonawcą i osobą składającą silnik. Tymczasowa zatyczka powinna wytrzymać warunki obróbki oraz dać się całkowicie usunąć po jej zakończeniu.
Każdą zdemontowaną część włóż do opisanego pojemnika. Zrób mapę śrub, podkładek i dystansów, jeśli ich położenie ma znaczenie. Nie mieszaj elementów z kilku silników w jednym nieoznaczonym opakowaniu. Identyfikacja jest częścią jakości remontu, nawet gdy szkło dotyka tylko zewnętrznej obudowy.
Przygotowanie zlecenia możesz uporządkować podobnie jak w poradniku o piaskowaniu konstrukcji stalowej, ale nie przenoś jego technologii na elementy silnika. Wspólne są zdjęcia, opis stanu, oczekiwany efekt i odbiór. Różne są tolerancje, kanały oraz ryzyko zanieczyszczenia wnętrza.
Usuń olej, nagar i brud przed właściwym maskowaniem
Powierzchnia powinna być pozbawiona luźnego brudu i tłustych warstw zgodnie z uzgodnioną procedurą. Olej wiąże pył i utrudnia równomierną pracę medium. Gruby osad może wymagać wstępnego czyszczenia inną metodą. Nie stosuj agresywnego środka bez potwierdzenia zgodności z materiałem i późniejszym procesem.
Po myciu sprawdź kanały, kieszenie i gwinty. Zanieczyszczenie wypływające z wnętrza podczas obróbki może pogorszyć wynik. Woda lub środek czyszczący nie powinny pozostać w zamkniętej przestrzeni. Wysuszenie musi objąć cały detal, a nie tylko widoczną powierzchnię.
Nie próbuj samodzielnie usuwać każdej powłoki ostrym narzędziem. Rysy i podcięcia mogą zmienić powierzchnię bardziej niż planowane szkiełkowanie. Jeśli rodzaj powłoki jest nieznany, przekaż tę informację. Wykonawca powinien zdecydować, czy potrzebny jest inny etap wstępny albo czy obróbka nie jest właściwa.
Zważ i sfotografuj element po oczyszczeniu, jeśli dokumentacja remontu tego wymaga. Zdjęcia wykonuj w stałym świetle, z numerem części i widokami wszystkich stron. Pozwala to odróżnić wcześniejsze uszkodzenie od zmiany powstałej później i ułatwia rozmowę o obszarze próbnym.
Zmapuj powierzchnie chronione i sposób maskowania
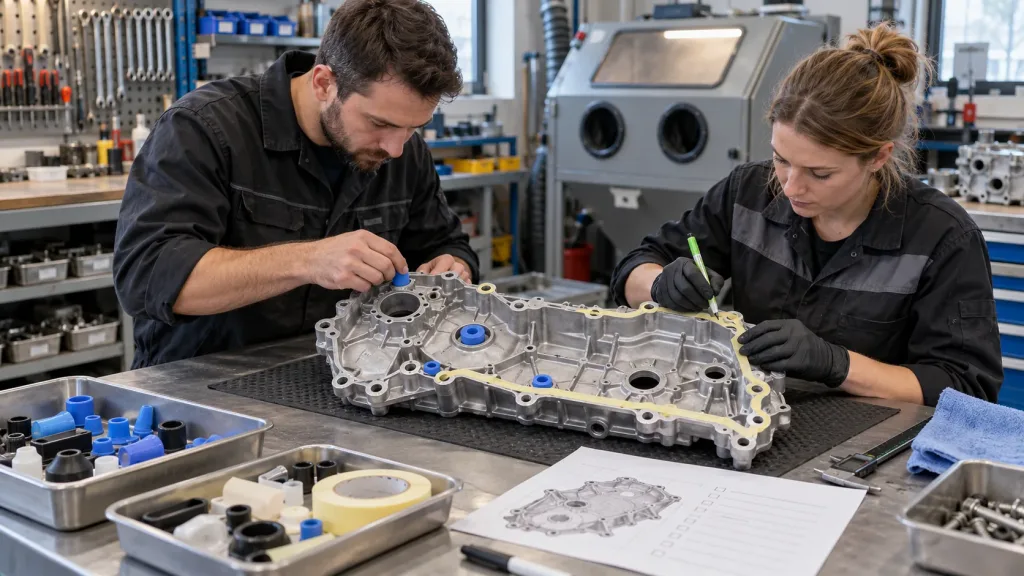
Na zdjęciu lub rysunku zaznacz kanały olejowe, gniazda łożysk, powierzchnie uszczelniające, cylindry, gwinty, otwory kalibrowane i miejsca pasowania. Lista powinna zostać zatwierdzona przez wykonawcę. Taśma, korek lub zaślepka muszą być dobrane do medium i ciśnienia. Zabezpieczenie domowym materiałem może odpaść w trakcie pracy i ukryć problem.
Nie zakładaj, że każda płaska powierzchnia uszczelniająca może być lekko oczyszczona. Jej geometria, chropowatość i stan wpływają na szczelność. Jeżeli obszar wymaga późniejszego planowania lub pomiaru, ustal kolejność operacji. Oczekiwany efekt wizualny nie ma pierwszeństwa przed funkcją.
Gwinty zewnętrzne i wewnętrzne oznacz osobno. Czasem mogą być chronione śrubą lub korkiem, ale tylko jeśli rozwiązanie nie uszkodzi gwintu i nie uwięzi medium. Po obróbce każda osłona musi być policzona oraz usunięta. Przygotuj listę punktów maskowania, którą można odhaczyć przed i po.
| Obszar | Decyzja przed obróbką | Kontrola po obróbce |
|---|---|---|
| powierzchnia zewnętrzna | efekt, próba, dopuszczony zakres | jednorodność i brak uszkodzeń |
| kanał | wyłączenie, zaślepienie lub osobna procedura | drożność i brak medium |
| gniazdo i pasowanie | ochrona według dokumentacji naprawy | wizualna kontrola i wymagany pomiar |
| gwint | ochrona lub dopuszczony sposób czyszczenia | czystość i możliwość montażu |
Uzgodnij medium, próbę i kryteria odbioru z wykonawcą
W zapytaniu podaj materiał, wymiary, zabrudzenie, wcześniejsze powłoki, cel i obszary wyłączone. Zapytaj o medium, jego stan, sposób oddzielenia od innych procesów i procedurę czyszczenia po obróbce. Nie wybieraj parametrów ciśnienia z przypadkowego filmu. Zakład odpowiada za dobranie technologii do części, a zamawiający za kompletne dane i akceptację wyniku próbnego.
Ustal obszar próbny na elemencie mniej widocznym, ale reprezentatywnym materiałowo. Po próbie oceń usunięcie osadu, zmianę tekstury, kolor i ostrość krawędzi. Jeśli powierzchnia ma być później malowana lub uszczelniana, potwierdź wymagania następnego procesu. Ładny mat nie jest uniwersalnym kryterium technicznym.
Zapytaj, jak zakład chroni wnętrza i jak usuwa medium. Oczekuj opisu, nie obietnicy „będzie czyste”. Ustal, które kanały są płukane, przedmuchiwane lub kontrolowane i po czyjej stronie pozostaje końcowe mycie przed montażem. Przy częściach silnika powinna istnieć wyraźna granica odpowiedzialności między obróbką a remontem.
Do zlecenia dołącz liczbę części, numery, zdjęcia oraz listę zabezpieczeń. Zapisz termin, sposób pakowania i informację, czy element wraca do dalszych pomiarów. Jeśli kilka sztuk wygląda identycznie, znakowanie nie może znaleźć się na powierzchni funkcjonalnej ani zniknąć podczas obróbki.
Po obróbce usuń medium i sprawdź część przed montażem
Po szkiełkowaniu część wymaga kontrolowanego czyszczenia zgodnego z materiałem i geometrią. Jedno przedmuchanie widocznej powierzchni nie daje pewności, że kanały są wolne. Procedura może obejmować kilka etapów, obracanie detalu, płukanie, suszenie i kontrolę czystości. Metodę powinien określić wykonawca remontu.
Policz wszystkie korki, osłony i elementy maskujące. Sprawdź, czy żaden nie pozostał w kanale ani gnieździe. Obejrzyj gwinty, powierzchnie uszczelniające i krawędzie. Jeśli dokumentacja wymaga pomiaru, wykonaj go przed dalszym montażem. Nie próbuj usuwać podejrzanego śladu kolejną obróbką bez diagnozy.
Zapakuj czystą część tak, aby nie zebrała pyłu i wilgoci. Użyj materiału zgodnego z późniejszym procesem, zwłaszcza jeśli powierzchnia będzie malowana, klejona albo uszczelniana. Do opakowania dołącz numer, status i informację o zakończonych kontrolach. Część „po szkiełkowaniu” nie oznacza automatycznie „gotowa do montażu”.
Odbiór oprzyj na karcie kryteriów, podobnie jak w poradniku o odbiorze technicznym. W tym przypadku dowodem są zdjęcia, kompletność części, stan obszarów chronionych, czystość kanałów i wyniki wymaganych pomiarów. Wątpliwość zatrzymuje montaż do czasu decyzji odpowiedzialnej osoby.
Przekaż część z kartą procesu, nie luźnym opisem
- Nadaj numer każdej części i wykonaj zdjęcia stanu wejściowego.
- Opisz materiał, zabrudzenie, cel i późniejszy proces.
- Potwierdź demontaż wyposażenia oraz listę punktów maskowania.
- Zatwierdź obszar próbny i oczekiwany stan powierzchni.
- Uzgodnij czyszczenie, kontrolę kanałów i granicę odpowiedzialności.
- Po odbiorze zapisz wynik, odchylenia i dopuszczenie do następnego etapu.
Karta powinna podróżować z częścią albo mieć jednoznaczne powiązanie cyfrowe. Nie przechowuj ustaleń wyłącznie w rozmowie telefonicznej. Osoba montująca musi wiedzieć, co zostało wykonane, które powierzchnie chroniono i jakie kontrole pozostają po stronie warsztatu silnikowego.
Zapis ustaleń i wersji karty prowadź według zasad z poradnika o dokumentowaniu decyzji w zespole. Jedna zatwierdzona wersja powinna trafić do wykonawcy obróbki i osoby montującej. Jeśli zakres zmieni się po próbie, oznacz nową rewizję zamiast poprawiać zdjęcie lub dopisywać ustne wyjątki.
Przy powtarzalnym zleceniu nie kopiuj starej karty bez oględzin. Inny stop, wcześniejsza naprawa, powłoka lub stopień zabrudzenia może zmienić proces. Wykorzystaj poprzedni dokument jako punkt startowy, a nie automatyczne zatwierdzenie. Każda część powinna mieć aktualne zdjęcia i status.
Po zakończeniu remontu zanotuj, czy przygotowanie ułatwiło montaż i czy znaleziono pozostałości medium. Taka informacja wraca do specyfikacji kolejnego zlecenia. Jeśli pojawił się problem, nie rozwiązuj go dodatkowym akapitem na końcu procedury. Zmień etap demontażu, zabezpieczenia albo czyszczenia, który rzeczywiście zawiódł.
Bezpieczne szkiełkowanie elementu silnika zależy od kontroli granic procesu. Powierzchnia przeznaczona do obróbki ma być jasno wskazana, a kanały i obszary funkcjonalne chronione oraz sprawdzone. Dopiero pełna identyfikacja i czyszczenie po obróbce pozwalają przekazać część do następnego etapu bez opierania się na jej wyglądzie.